Teollinen
Pinta
Valmistelu
Ammattitaitoinen pintakäsittely on avain luotettavaan tartuntaan ja pitkäaikaiseen korroosiosuojaukseen - kansainvälisten standardien mukaisesti.

Valmistautuminen maksimaaliseen suorituskykyyn
Kaikkien pinnoitteiden onnistuminen alkaa pinnan valmistelusta. Ilman tarkoin määriteltyä puhtautta, sopivaa karheutta ja jäämättömiä alustoja paraskin järjestelmä on vain kompromissiratkaisu.
Testatuilla ja testatuilla, standardien mukaisilla prosesseilla varmistetaan, että alustat valmistellaan optimaalisesti myöhempää pinnoiterakennetta varten.
Oikea valmistelu vähentää tartuntaongelmien, korroosion ja ennenaikaisen vikaantumisen riskiä. Dokumentoidut prosessivaiheet luovat läpinäkyvyyttä ja jäljitettävyyttä - ensimmäisestä rasvanpoistosta lopulliseen hyväksyntään.
Valmistelu
Prosessit
Karkeasta puhdistuksesta mikrokarheuteen: oikea menetelmä jokaiseen projektiin.
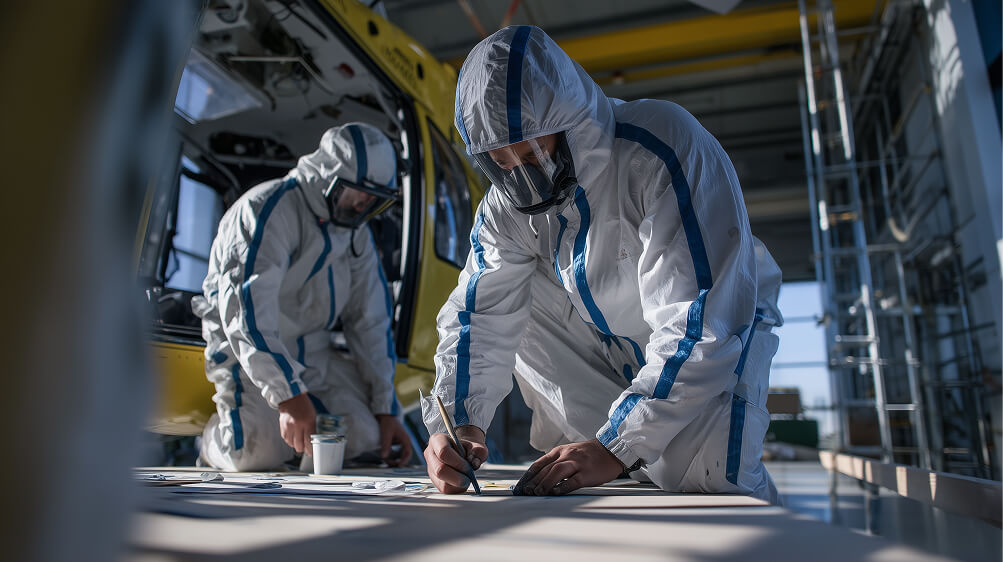
Pinnat valmistellaan kohdennetusti nykyaikaisilla räjäytysmenetelmillä, kuten paineilmapuhalluksella, pyörö- tai märkäpuhalluksella. Hionta-astetta ja pinnankarheutta valvotaan tarkasti ja dokumentoidaan Sa- ja Rz-vaatimusten mukaisesti. Tuloksena on pinta, jossa ei ole ruostetta, hilseilyä tai vanhaa materiaalia ja jossa on määritelty mikrokarheus, joka on ihanteellinen perusta myöhemmille pinnoitteille. Erilaiset puhallusaineet ja -parametrit valitaan materiaalin ja vaatimusten mukaan. Saavutetut puhtausasteet ja karheusasteet ovat kansainvälisten standardien, kuten ISO 8501-1 ja 8503, mukaisia.
Räjäytykset Kansainvälisten standardien mukaisesti
Puhallus poistaa korroosiotuotteet ja vanhat pinnoitteet ja luo tarvittavan karheuden maksimaalista tartuntaa varten.
Öljyn, rasvan ja hiukkasten täydellinen poistaminen on olennaisen tärkeää minkä tahansa pinnoitteen toimivuuden kannalta. Koordinoidut kemialliset ja fysikaaliset puhdistusprosessit varmistavat alustan ehdottoman puhtauden. Materiaalista ja kuormitusprofiilista riippuen käytetään liuottimia, vesipohjaisia järjestelmiä tai emäksisiä puhdistusaineita. Puhdistuksen tehokkuus tarkistetaan ja dokumentoidaan säännöllisesti testimenetelmillä, kuten veden kostutus- tai pyyhintätestillä. Näin varmistetaan, että seuraavat kerrokset voidaan levittää ilman tartunnan heikkenemistä.
Rasvanpoisto ja kemiallinen puhdistus
Jäämätön rasvanpoisto poistaa öljyn, rasvan ja muut epäpuhtaudet, mikä on vakaan tartunnan edellytys.
Pinnan aktivointi ja passivointi
Kohdennettu aktivointi tai passivointi lisää tarttuvuutta tai estää kontrolloimattomia reaktioita substraatin pinnalla.
Jäljellä olevan lian ja pölyn torjunta
Hiukkasten, jäännöslian ja pölyn mitattavissa oleva hallinta ja poistaminen estävät vikoja ja sulkeumia.
Dokumentointi ja prosessien seuranta
Kaikkien valmistusprosessien saumaton kirjaaminen luo jäljitettävyyttä ja prosessin luotettavuutta.

Unsere Oberflächenschutz-Verfahren im Detail
Seit der Gründung im Jahr 2000 durch Ismail Giourouk steht unser Unternehmen für Qualität ohne Kompromisse. Heute führen seine Söhne Moustafa und Chousein das Unternehmen mit derselben Hingabe weiter. Wir tragen diese Erfahrung in die Zukunft und erweitern unser Angebot für unterschiedliche Branchen – mit bewährtem Handwerk und innovativer Technologie.
- Laatu: Kompromisslose Standards bei Material und Verarbeitung.
- Zuverlässigkeit: Termine einhalten und Erwartungen konsequent übertreffen.
- Familie: Eine Unternehmenskultur aus Respekt und gegenseitiger Unterstützung.
Unser bewährter Beschichtungs-
prozess in vier Schritten
Unser Spezialistenteam arbeitet mit modernen Verfahren und Materialien für ein technisch und optisch einwandfreies Ergebnis.
Analyse des Ist-Zustands und der Umgebungsbedingungen für eine optimale Leistung der Beschichtung.
01
Analyse des Ist-Zustands und der Umgebungsbedingungen für eine optimale Leistung der Beschichtung.
Auswahl von Beschichtungssystemen und Spezifikationen, abgestimmt auf die Anforderungen Ihres Projekts.
02
Auswahl von Beschichtungssystemen und Spezifikationen, abgestimmt auf die Anforderungen Ihres Projekts.
Ausführung durch qualifizierte Fachteams mit konsequenter Qualitätskontrolle während des gesamten Prozesses.
03
Ausführung durch qualifizierte Fachteams mit konsequenter Qualitätskontrolle während des gesamten Prozesses.
Abnahme mit Prüfprotokoll und Dokumentation sowie Empfehlungen für Inspektion und Wartung.
04
Abnahme mit Prüfprotokoll und Dokumentation sowie Empfehlungen für Inspektion und Wartung.
Häufige Fragen zur Oberflächenvorbereitung
Was Einkäufer und Projektleiter vor dem Strahlen und Beschichten am häufigsten wissen wollen.
Wir beraten Sie unverbindlich zu Ihrem Projekt – persönlich und fachkundig.
Projekt anfragen+49 (0)40 756 667 32Für die meisten Korrosionsschutzsysteme auf Stahl ist Sa 2½ nach DIN EN ISO 8501-1 der Standard. Sa 3 wird bei besonders hoch belasteten Bauteilen oder Spezialsystemen gefordert. Welcher Grad nötig ist, ergibt sich aus mehreren Faktoren:
- das vorgesehene Beschichtungssystem
- die Korrosivitätskategorie der Umgebung
- die Vorgaben des Beschichtungsherstellers
Wir legen den passenden Reinheitsgrad gemeinsam mit Ihnen anhand des Systemdatenblatts fest und dokumentieren ihn vor der Applikation.
Ja, die Oberflächenvorbereitung ist in der Halle oder direkt beim Kunden möglich. Je nach Bauteil und Umgebung arbeiten wir etwa in der Werft, auf der Baustelle oder in laufenden Anlagen. Damit der Einsatz vor Ort reibungslos verläuft, stimmen wir vorab ab:
- Einhausung und Absaugung
- Arbeitszeiten, damit der Betrieb möglichst wenig beeinträchtigt wird
- Anforderungen an Arbeits- und Umweltschutz
Die Rauheit wird auf das nachfolgende Beschichtungssystem abgestimmt, damit die Haftung optimal ist. Geprüft wird das Rauheitsprofil nach DIN EN ISO 8503, zum Beispiel mit Vergleichsmustern oder Messgeräten. Die Ergebnisse halten wir im Prüfprotokoll fest.
So ist für Sie und Ihre Auftraggeber jederzeit nachvollziehbar, dass der Untergrund die Vorgaben erfüllt.
Verbrauchtes Strahlmittel und abgetragene Altbeschichtungen werden getrennt erfasst und fachgerecht entsorgt. Besondere Sorgfalt gilt bei schadstoffhaltigen Altanstrichen, zum Beispiel mit Blei oder Teer. Hier gehen wir so vor:
- Schutzmaßnahmen werden vor Projektbeginn geplant
- Entsorgungswege werden vorab festgelegt
- die Entsorgungsnachweise erhalten Sie mit der Projektdokumentation
HENKILÖKOHTAINEN PROJEKTIKONSULTOINTI
Anna meidän kehittää yhdessä optimaalinen pinnoitusstrategia tarpeisiisi - ilman velvoitteita ja asiantuntemusta.
Ota yhteyttä
Coater GmbH
Georgswerder Bogen 7
21109 Hampuri - DE
FAQS
Kompaktit vastaukset COATERin palveluita, projektinhallintaa ja laadunvarmistusta koskeviin useimmin kysyttyihin kysymyksiin.