Das Wichtigste in Kürze
- Eine Zinkstaubgrundierung schützt Stahl nicht nur als Barriere, sondern auch aktiv durch kathodische Schutzwirkung des Zinks.
- Damit der Schutz funktioniert, müssen die Zinkpartikel untereinander und mit dem Stahl elektrisch leitend in Kontakt stehen.
- Unterschieden werden vor allem organische Systeme auf Epoxidbasis und anorganische Systeme auf Ethylsilikatbasis.
- Eine gestrahlte Oberfläche mit ausreichendem Reinheitsgrad und passender Rauheit ist Voraussetzung für die Wirkung.
- Zinkstaubgrundierungen bilden die Basis vieler Mehrschichtsysteme für hohe Korrosivitätskategorien.
Rost entsteht, wenn Stahl mit Wasser und Sauerstoff reagiert. Die meisten Beschichtungen wirken dagegen wie ein Schutzschild: Sie halten diese Stoffe vom Metall fern. Wird der Schild beschädigt, etwa durch einen Kratzer oder eine Kantenverletzung, beginnt die Korrosion an genau dieser Stelle und kann sich unter der Beschichtung ausbreiten.
Eine Zinkstaubgrundierung geht einen Schritt weiter. Sie schützt den Stahl zusätzlich aktiv, ähnlich wie eine Feuerverzinkung. Deshalb gehört sie zu den wichtigsten Bausteinen im schweren Korrosionsschutz für Stahlbau, Brücken, Offshore-Strukturen und Industrieanlagen. In diesem Beitrag erfahren Sie, wie das Prinzip funktioniert, welche Varianten es gibt und worauf es bei der Verarbeitung ankommt.
Wie Zink Stahl aktiv schützt
Zink ist unedler als Eisen. Stehen beide Metalle in elektrisch leitendem Kontakt und kommt Feuchtigkeit hinzu, korrodiert bevorzugt das Zink. Es opfert sich gewissermaßen für den Stahl. Dieses Prinzip nennt man kathodischen Schutz. Es wird in größerem Maßstab auch beim kathodischen Korrosionsschutz mit Opferanoden oder Fremdstrom genutzt.
In einer Zinkstaubgrundierung sind feine Zinkpartikel in sehr hoher Konzentration in einem Bindemittel verteilt. Damit der aktive Schutz greift, müssen sich die Partikel untereinander und mit der Stahloberfläche berühren. Nur dann kann ein Strom fließen, und das Zink kann an kleinen Fehlstellen seine Schutzwirkung entfalten. DIN EN ISO 12944-5 definiert deshalb für zinkreiche Grundbeschichtungen einen hohen Mindestanteil an Zinkstaub im nichtflüchtigen Anteil der Beschichtung.
Mit der Zeit bilden sich zudem Zinkkorrosionsprodukte, die Poren in der Schicht verschließen. Dieser Effekt verstärkt die Barrierewirkung zusätzlich. Die Grundierung arbeitet also auf zwei Ebenen: aktiv durch das Zink und passiv durch die dichter werdende Schicht.
Organisch oder anorganisch: Die wichtigsten Varianten
Zinkstaubgrundierungen unterscheiden sich vor allem im Bindemittel. Die beiden wichtigsten Gruppen sind:
| Merkmal | Zinkstaub-Epoxid (organisch) | Zinkstaub-Ethylsilikat (anorganisch) |
|---|---|---|
| Bindemittel | Epoxidharz, meist zweikomponentig | Ethylsilikat, vernetzt mit Luftfeuchtigkeit |
| Toleranz bei der Verarbeitung | vergleichsweise verarbeitungsfreundlich | anspruchsvoller, empfindlich gegenüber Klima und Schichtdicke |
| Überarbeitbarkeit | gut mit vielen Zwischen- und Deckbeschichtungen | erfordert oft besondere Maßnahmen, etwa eine Nebelbeschichtung |
| Temperaturbeständigkeit | begrenzt durch das organische Bindemittel | höhere Temperaturbeständigkeit |
| Typische Anwendungen | Stahlbau, Brücken, Industrie, Neubau und Instandsetzung | Offshore, Tanks, hochbeanspruchte Stahlkonstruktionen |
Daneben gibt es einkomponentige Zinkstaubbeschichtungen und Varianten auf anderen Bindemittelbasen. Für den schweren Korrosionsschutz dominieren jedoch die beiden genannten Gruppen. Welche Variante sinnvoll ist, hängt von Belastung, Bauteil, Verarbeitungsbedingungen und dem nachfolgenden Systemaufbau ab.
Voraussetzung: Die richtige Oberflächenvorbereitung
Eine Zinkstaubgrundierung kann ihren aktiven Schutz nur entfalten, wenn sie direkten Kontakt zum blanken Stahl hat. Walzhaut, Rost, alte Beschichtungen oder Verunreinigungen unterbrechen diesen Kontakt. Deshalb ist eine gründliche Vorbereitung durch Strahlen unverzichtbar.
Üblich sind folgende Anforderungen, die im Einzelfall in der Spezifikation festgelegt werden:
- ein Reinheitsgrad von mindestens Sa 2½ nach DIN EN ISO 8501-1, bei anorganischen Systemen häufig auch höher
- ein definiertes Rauheitsprofil nach DIN EN ISO 8503, das die mechanische Verankerung sicherstellt
- eine staubfreie Oberfläche, geprüft nach DIN EN ISO 8502-3
- ein geringer Gehalt an löslichen Salzen, insbesondere bei späterer Feuchtebelastung
- eine trockene Oberfläche mit ausreichendem Abstand zum Taupunkt
Wird die Grundierung auf eine unzureichend vorbereitete Fläche aufgetragen, bleibt von der aktiven Schutzwirkung wenig übrig. Im schlimmsten Fall löst sich die Schicht später großflächig ab. Investitionen in die Preparação da superfície zahlen sich bei diesem Systemtyp besonders deutlich aus.
Verarbeitung: Worauf es in der Praxis ankommt
Zinkstaubgrundierungen sind keine Materialien für nebenbei. Durch den hohen Pigmentanteil verhalten sie sich anders als normale Beschichtungsstoffe. Folgende Punkte sind in der Praxis besonders wichtig:
- Gründliches Aufrühren und ständiges Bewegen des Materials, damit sich der schwere Zinkstaub nicht absetzt
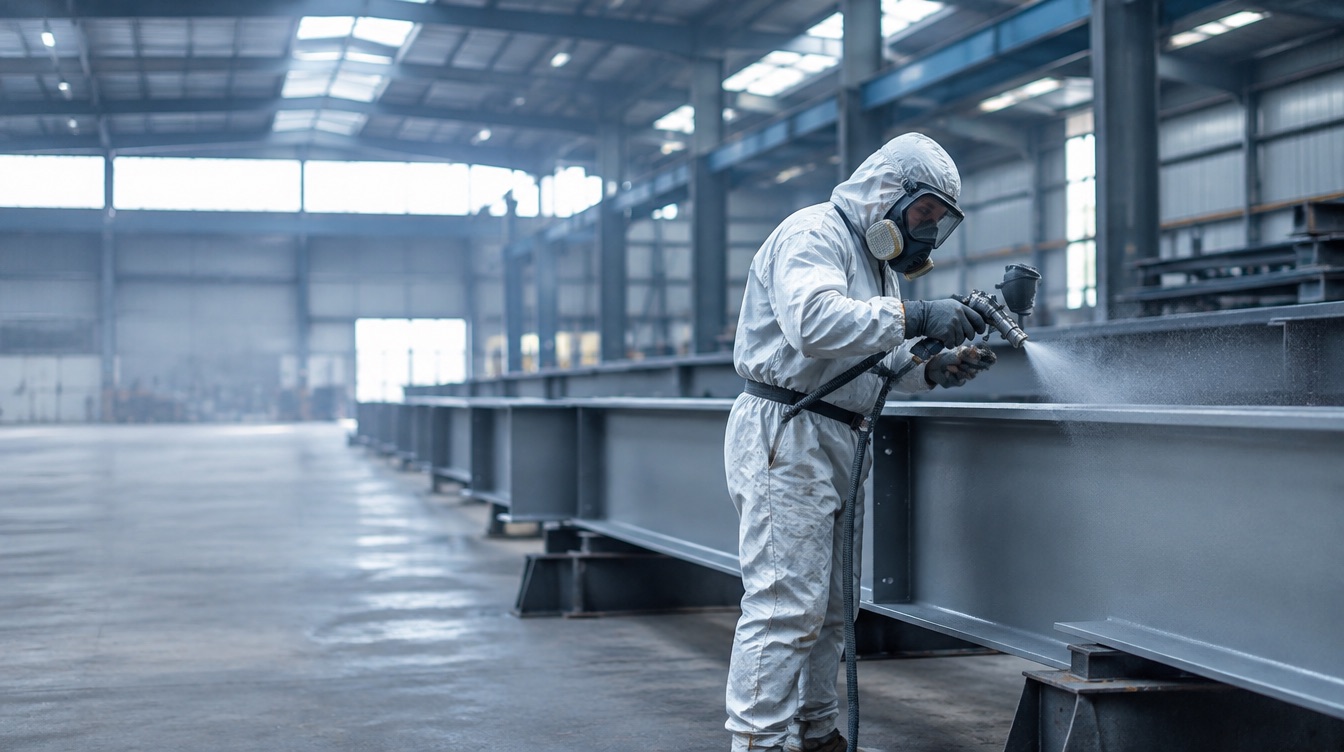
- Geeignete Spritztechnik mit passenden Düsen, Filtern und Schläuchen, meist im Airless-Verfahren
- Einhaltung der vorgegebenen Schichtdicke, da zu dicke Schichten zur Rissbildung neigen können
- Beachtung der Klimabedingungen, bei Ethylsilikat-Systemen auch einer ausreichenden Luftfeuchte zur Aushärtung
- Einhaltung der Überarbeitungsintervalle und Entfernung von Zinksalzen vor dem nächsten Arbeitsgang
Zinksalze und Überarbeitung
Bleibt eine Zinkstaubgrundierung längere Zeit offen der Witterung ausgesetzt, bilden sich auf der Oberfläche weißliche Zinkkorrosionsprodukte. Diese Zinksalze beeinträchtigen die Haftung der nächsten Schicht und müssen vor dem Überarbeiten entfernt werden, etwa durch Reinigung mit Wasser und Bürsten. Besser ist es, die Zwischenbeschichtung innerhalb des empfohlenen Zeitfensters aufzutragen.
Poren und Nebelbeschichtung
Anorganische Zinkstaubgrundierungen sind porös. Wird darauf direkt eine dicke Zwischenbeschichtung gespritzt, kann Luft aus den Poren aufsteigen und Blasen oder Krater verursachen. Abhilfe schafft eine dünne Nebelbeschichtung, die die Poren füllt, bevor die eigentliche Schicht folgt. Auch dieser Schritt sollte im Arbeitsablauf fest eingeplant werden.
Kanten, Nähte und Ausbesserungen
An Kanten, Schweißnähten und schwer zugänglichen Stellen ist die Gefahr zu dünner oder zu dicker Schichten besonders groß. Ein zusätzlicher Kantenschutz per Pinsel oder Rolle vor oder nach dem Spritzgang hat sich bewährt. Ausbesserungen nach Transport und Montage sollten mit einem verträglichen, freigegebenen Material erfolgen, damit an diesen Stellen keine Schwachpunkte im System entstehen.
Einsatz im Mehrschichtsystem
In der Praxis steht eine Zinkstaubgrundierung selten allein. Sie bildet die Basis eines Beschichtungssystems, auf das Zwischen- und Deckbeschichtungen folgen. Die Grundierung sorgt für den aktiven Schutz und die Haftung, die Zwischenbeschichtung für Schichtdicke und Barriere, die Deckbeschichtung für Witterungs- und UV-Beständigkeit sowie Farbe.
Typisch sind solche Systeme bei hohen Korrosivitätskategorien und langer geplanter Schutzdauer, etwa bei Brücken, Hafenanlagen, Offshore-Strukturen oder Industrieanlagen mit aggressiver Atmosphäre. In der Systemauswahl nach DIN EN ISO 12944-5 tauchen zinkreiche Grundbeschichtungen deshalb vor allem bei den anspruchsvollen Kategorien auf.
Wichtig ist die Verträglichkeit der einzelnen Schichten. Nicht jede Deckbeschichtung haftet gut auf jeder Zwischenschicht, und nicht jede Zwischenschicht ist für die Überarbeitung einer Zinkstaubgrundierung geeignet. Deshalb sollten Systeme möglichst aufeinander abgestimmt und idealerweise aus einer Hand geplant werden.
Grenzen der Zinkstaubgrundierung
So leistungsfähig das Prinzip ist, es hat auch Grenzen. Zink reagiert empfindlich auf stark saure oder stark alkalische Medien. In solchen Umgebungen kann es sich schnell verbrauchen. Für bestimmte Tankbeschichtungen oder chemisch hochbelastete Bereiche sind daher andere Systeme besser geeignet.
Auch bei Reparaturen an bestehenden Bauwerken ist eine Zinkstaubgrundierung nicht immer die erste Wahl. Wo nicht bis auf blanken Stahl gestrahlt werden kann, fehlt der nötige metallische Kontakt. Hier kommen oberflächentolerante Systeme zum Einsatz, die auf minimal vorbereiteten Flächen besser haften.
Fazit
Eine Zinkstaubgrundierung verbindet Barriereschutz mit aktiver Schutzwirkung und ist damit ein zentraler Baustein im schweren Korrosionsschutz. Ihre Stärken spielt sie aber nur aus, wenn Vorbereitung, Materialwahl, Verarbeitung und Systemaufbau stimmen. Wer diese Punkte konsequent plant, legt die Grundlage für eine lange Schutzdauer auch unter harten Bedingungen.
Sie möchten wissen, ob eine Zinkstaubgrundierung für Ihr Bauwerk oder Ihre Anlage die richtige Basis ist? COATER unterstützt Sie bei Systemauswahl, Vorbereitung und Applikation. Sprechen Sie uns über das Kontaktformular an.
Häufige Fragen
Kurze Antworten auf die Fragen, die uns zu diesem Thema am häufigsten gestellt werden.
Wir beraten Sie unverbindlich zu Ihrem Projekt – persönlich und fachkundig.
Projekt anfragen+49 (0)40 756 667 32Eine normale Grundierung schützt vor allem als Barriere und durch eingearbeitete Korrosionsschutzpigmente. Eine Zinkstaubgrundierung enthält dagegen so viel Zink, dass die Partikel elektrisch leitend miteinander und mit dem Stahl verbunden sind. Dadurch schützt sie den Stahl zusätzlich kathodisch. Kleine Beschädigungen werden so nicht sofort zum Ausgangspunkt für Rost.
Beide Verfahren nutzen das gleiche Schutzprinzip, unterscheiden sich aber in Aufbau und Anwendung. Eine Feuerverzinkung bildet eine metallurgisch verbundene Zinkschicht, eine Zinkstaubgrundierung ist eine Beschichtung mit Bindemittel. Die Zinkstaubgrundierung eignet sich besonders dort, wo Bauteile zu groß für das Zinkbad sind oder vor Ort beschichtet werden müssen. Welche Lösung besser passt, hängt vom Projekt ab.
In der Regel wird mindestens Sa 2½ nach DIN EN ISO 8501-1 gefordert. Bei anorganischen Systemen auf Ethylsilikatbasis wird häufig ein noch höherer Reinheitsgrad verlangt. Zusätzlich müssen Rauheit, Staubfreiheit und Salzgehalt stimmen. Die genauen Anforderungen stehen in Spezifikation und Datenblatt.
Das sind meist Zinkkorrosionsprodukte, umgangssprachlich auch Zinksalze genannt. Sie entstehen, wenn die Grundierung längere Zeit Feuchtigkeit und Witterung ausgesetzt ist. Vor dem Auftragen der nächsten Schicht müssen sie entfernt werden, da sie die Haftung beeinträchtigen. Am besten wird innerhalb des empfohlenen Überarbeitungsintervalls weitergearbeitet.
Nein. In stark sauren oder alkalischen Medien kann sich das Zink schnell verbrauchen, sodass andere Systeme sinnvoller sind. Auch dort, wo nicht bis auf blanken Stahl vorbereitet werden kann, fehlt die Voraussetzung für die aktive Schutzwirkung. Für atmosphärische Belastungen in Industrie- und Meeresumgebung ist sie dagegen eine sehr bewährte Basis.