Das Wichtigste in Kürze
- Bei der Flugzeuglackierung wirkt jede überflüssige Schicht dauerhaft als zusätzliches Gewicht im Flugbetrieb.
- Ein typisches System besteht aus Oberflächenvorbehandlung, Primer und Decklack, teils als Basislack-Klarlack-Aufbau.
- Präzise Schichtdickensteuerung ist der wichtigste Hebel, um Gewicht und Schutz in Balance zu bringen.
- Aluminium und Faserverbundwerkstoffe verlangen unterschiedliche Vorbehandlung und Entlackung.
- Arbeiten an zugelassenen Luftfahrzeugen erfolgen nach Herstellervorgaben und in genehmigten Instandhaltungsbetrieben.
Ein Flugzeug fliegt Tausende Stunden pro Jahr durch Kälte, Feuchtigkeit und intensive UV-Strahlung. Am Boden kommen Enteisungsmittel, Kerosin und Hydraulikflüssigkeiten hinzu. Die Lackierung muss all das aushalten, den Werkstoff vor Korrosion schützen und gleichzeitig das Erscheinungsbild der Airline über Jahre tragen. Und sie hat ein Gewicht, das bei jedem Flug mitbewegt werden muss.
Genau hier unterscheidet sich die Flugzeuglackierung grundlegend vom industriellen Korrosionsschutz. Während bei einer Brücke ein paar Mikrometer mehr Schichtdicke eher Sicherheit bedeuten, kosten sie in der Luftfahrt Treibstoff und Nutzlast. Dieser Beitrag erklärt, wie ein Aero-Coating-System aufgebaut ist, warum Schichtdickenkontrolle so wichtig ist und worauf es bei Entlackung und Neulackierung ankommt.
Warum Gewicht bei der Flugzeuglackierung so entscheidend ist
Bei großen Verkehrsflugzeugen summiert sich die Lackierung über viele hundert Quadratmeter Oberfläche. Jede zusätzliche Schicht und jeder Mikrometer über dem Soll erhöhen das Leergewicht. Mehr Gewicht bedeutet mehr Treibstoffverbrauch, höhere Emissionen und weniger Spielraum für Nutzlast – und zwar bei jedem einzelnen Flug über die gesamte Einsatzzeit.
Deshalb verfolgen Betreiber und Lackierbetriebe ein klares Ziel: so viel Schutz und Optik wie nötig, so wenig Material wie möglich. Erreicht wird das durch leistungsfähige Werkstoffe, präzise Applikation und konsequente Messung. Auch die Entscheidung, ob ein altes Lacksystem vor der Neulackierung vollständig entfernt wird, hat mit Gewicht zu tun: Wer immer wieder überlackiert, baut Schicht um Schicht auf.
Aufbau eines typischen Aero-Coating-Systems
Ein Lacksystem für Flugzeugaußenflächen besteht in der Regel aus mehreren Funktionsschichten. Die genaue Zusammensetzung legen Flugzeug- und Lackhersteller in ihren Spezifikationen fest.
| Schicht | Funktion | Typische Basis |
|---|---|---|
| Oberflächenvorbehandlung | Haftung und Korrosionsschutz auf dem Metall | Konversionsschichten oder Anodisierung bei Aluminium |
| Primer | Korrosionsschutz, Haftvermittlung, Beständigkeit gegen Betriebsstoffe | Meist Epoxidharz |
| Zwischenschicht (optional) | Haftung zwischen Primer und Decklack, erleichtert spätere Entlackung | Systemabhängig |
| Decklack | Farbe, UV- und Witterungsschutz, Beständigkeit gegen Chemikalien | Meist Polyurethan |
| Klarlack (optional) | Glanz, Schutz der Farbschicht bei Basislack-Klarlack-Systemen | Polyurethan |
Der Primer übernimmt einen großen Teil des Korrosionsschutzes. Über Jahrzehnte enthielten viele Luftfahrtprimer Chromate, weil sie eine sehr wirksame Inhibierung bieten. Wegen ihrer Gesundheits- und Umweltrisiken unterliegen Chrom(VI)-Verbindungen in der EU strengen Beschränkungen nach REACH. Die Branche arbeitet deshalb seit Jahren an chromatfreien Alternativen, die inzwischen in vielen Anwendungen eingesetzt werden. Welche Primer zugelassen sind, bestimmt die jeweilige Herstellerspezifikation.
Anforderungen an den Decklack
- Beständigkeit gegen Phosphatester-Hydraulikflüssigkeiten, Kraftstoffe, Enteisungs- und Reinigungsmittel
- Flexibilität bei starken Temperaturwechseln zwischen Boden und Reiseflughöhe
- Hohe UV-Beständigkeit für dauerhafte Farbton- und Glanzhaltung
- Erosionsbeständigkeit an Vorderkanten, Radomen und anderen exponierten Bereichen
- Gute Reinigbarkeit, damit die Optik im Betrieb erhalten bleibt
Präzise Applikation: Der wichtigste Hebel
Die beste Rezeptur nützt wenig, wenn die Schichtdicke stark schwankt. Bei großen, gekrümmten Flächen wie Rumpf, Flügeln und Leitwerk ist eine gleichmäßige Applikation anspruchsvoll. Zu dünne Stellen schützen nicht ausreichend, zu dicke kosten Gewicht und neigen zu Läufern, Rissen oder verlängerten Trocknungszeiten.
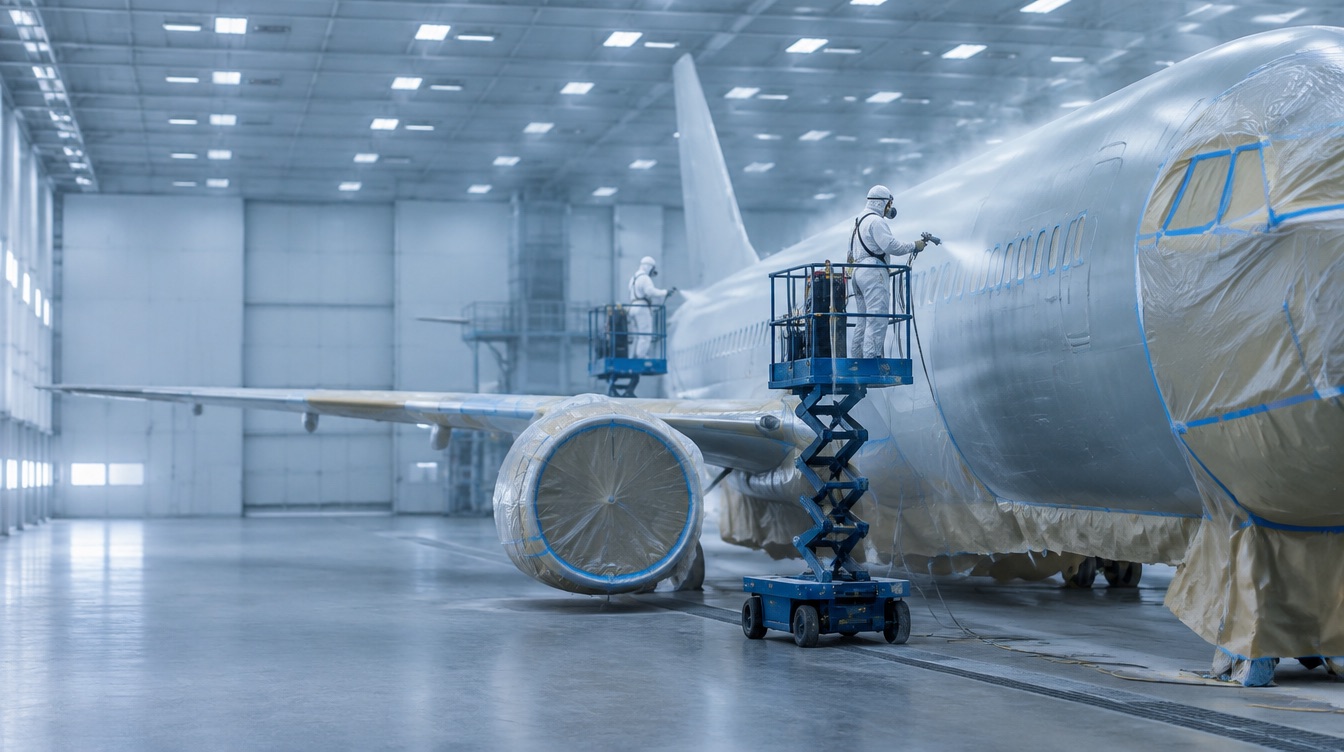
Lackiert wird in klimatisierten Hallen mit kontrollierter Temperatur, Luftfeuchte und Luftführung. Häufig kommen Spritzverfahren mit hohem Auftragswirkungsgrad wie HVLP oder elektrostatische Verfahren zum Einsatz, die Overspray reduzieren und eine feine Steuerung erlauben. Erfahrene Lackierer arbeiten in eingespielten Teams, damit Nass-in-Nass-Übergänge auf großen Flächen ohne sichtbare Ansätze gelingen. Eine konsequente Precisionstillämpning ist damit direkt mit Gewicht und Betriebskosten verbunden.
- Hallenklima stabilisieren und während der gesamten Lackierung überwachen.
- Oberfläche reinigen, vorbehandeln und auf Verunreinigungen prüfen.
- Primer gleichmäßig auftragen und Zwischentrocknung einhalten.
- Decklack oder Basislack in definierten Spritzgängen applizieren.
- Livery-Elemente mit Abdeckungen, Folienmasken und präzisen Farbtrennkanten aufbauen.
- Schichtdicken und Optik prüfen, Ergebnisse dokumentieren.
Schichtdicke messen statt schätzen
Damit das Gewichtsziel erreicht wird, muss die Trockenschichtdicke während und nach der Lackierung gemessen werden. Auf Aluminium eignen sich zerstörungsfreie Wirbelstromverfahren, auf Faserverbund kommen andere Messprinzipien wie Ultraschall infrage. Bereits während der Applikation helfen Nassschichtdickenmessungen, Abweichungen früh zu erkennen und den Spritzauftrag anzupassen.
Messpunkte sollten systematisch über die Flächen verteilt und protokolliert werden. So zeigt sich, ob einzelne Bereiche wie Übergänge, Nietreihen oder Kanten regelmäßig zu dick oder zu dünn beschichtet werden. Diese Erkenntnisse fließen in die nächste Lackierung ein und verbessern den Prozess Schritt für Schritt. Am Ende steht ein Lackaufbau, der die Spezifikation erfüllt, ohne unnötige Reserven als Gewicht mitzuführen.
Entlackung: Alu und Faserverbund unterschiedlich behandeln
Bei einer Neulackierung wird das alte System meist entfernt. Bei metallischen Strukturen aus Aluminium kommen dafür vor allem chemische Entlackungsmittel zum Einsatz. Sie müssen so gewählt sein, dass sie den Lack lösen, aber weder das Metall noch Dichtmassen oder angrenzende Bauteile schädigen. Umwelt- und Arbeitsschutzanforderungen haben auch hier zu neuen, weniger kritischen Formulierungen geführt.
Faserverbundwerkstoffe wie CFK sind deutlich empfindlicher. Viele chemische Entlacker greifen die Harzmatrix an. Deshalb werden diese Bauteile häufig mechanisch durch kontrolliertes Schleifen oder mit schonenden Strahlverfahren entlackt, teils auch nur bis auf den Primer. Moderne Flugzeuge mit hohem Verbundanteil stellen deshalb eigene Anforderungen an den Lackaufbau, etwa durch Zwischenschichten, die eine selektive Entlackung bis zu einer definierten Schicht ermöglichen.
Warum der Untergrund so wichtig ist
Bei Faserverbund kommen weitere Funktionen hinzu, etwa Schichten für den Blitzschutz oder die elektrische Ableitung. Diese dürfen bei Entlackung und Neulackierung nicht beschädigt werden. Die Arbeiten folgen deshalb streng den Vorgaben der Instandhaltungsunterlagen des Herstellers. Vor dem Lackieren werden reparierte oder geschliffene Bereiche sorgfältig gereinigt und auf Beschädigungen der Fasern geprüft. Auch Füller und Spachtel müssen für den Werkstoff freigegeben sein, damit Haftung und Funktion des Gesamtaufbaus erhalten bleiben.
Qualität, Dokumentation und Zulassung
Arbeiten an zugelassenen Luftfahrzeugen sind in Europa regulierte Instandhaltungsarbeiten. Sie erfolgen in genehmigten Betrieben, nach den Vorgaben der Hersteller und mit lückenloser Dokumentation. Für die Lackierung bedeutet das: Werkstoffe, Chargen, Klimadaten, Schichtdicken und Prüfergebnisse werden protokolliert. Häufig wird nach der Lackierung zusätzlich geprüft, ob sich Gewicht und Schwerpunkt verändert haben, etwa durch Wägung oder rechnerischen Nachweis.
Neben der kompletten Flugzeuglackierung gibt es viele Teilaufgaben: Lackierung von Bauteilen, Kabinenteilen, Fahrwerkskomponenten oder Bodengeräten. Auch hier gelten hohe Anforderungen an Haftung, Beständigkeit und Dokumentation. COATER unterstützt Unternehmen der Luftfart bei Beschichtungsaufgaben rund um Material, Applikation und Prüfung.
Fazit
Flugzeuglackierung ist ein Balanceakt zwischen Schutz, Optik und Gewicht. Leistungsfähige Primer und Decklacke, präzise Applikation in kontrolliertem Klima und eine werkstoffgerechte Entlackung sorgen dafür, dass so wenig Material wie möglich so viel wie nötig leistet. Wer Schichtdicken konsequent steuert und dokumentiert, spart über die Einsatzzeit eines Flugzeugs messbar Gewicht.
Sie haben eine Beschichtungsaufgabe für Luftfahrtbauteile oder Bodengeräte? Schildern Sie uns Ihr Projekt über die Kontaktseite – wir melden uns mit einer fachlichen Einschätzung.
Häufige Fragen
Kurze Antworten auf die Fragen, die uns zu diesem Thema am häufigsten gestellt werden.
Wir beraten Sie unverbindlich zu Ihrem Projekt – persönlich und fachkundig.
Projekt anfragen+49 (0)40 756 667 32Das hängt von Flugzeuggröße, Lacksystem und Livery ab. Bei großen Verkehrsflugzeugen kommt über die große Oberfläche ein spürbares Gewicht zusammen. Genau deshalb achten Betreiber auf dünne, gleichmäßige Schichten und entfernen Altlack vor der Neulackierung, statt immer wieder zu überlackieren.
Typisch sind eine Oberflächenvorbehandlung, ein Primer meist auf Epoxidbasis und ein Decklack meist auf Polyurethanbasis. Je nach System kommen eine Zwischenschicht oder ein Basislack-Klarlack-Aufbau hinzu. Die genaue Zusammensetzung legen Flugzeug- und Lackhersteller in ihren Spezifikationen fest.
Chrom(VI)-Verbindungen sind sehr wirksame Korrosionsinhibitoren, aber gesundheits- und umweltschädlich. In der EU unterliegen sie strengen Beschränkungen nach REACH. Die Luftfahrt setzt deshalb zunehmend chromatfreie Primer ein, sofern sie von den Herstellern für die jeweilige Anwendung freigegeben sind.
Viele chemische Entlacker können die Harzmatrix von Faserverbundwerkstoffen angreifen. Deshalb werden solche Bauteile häufig mechanisch durch kontrolliertes Schleifen oder schonende Strahlverfahren entlackt. Funktionsschichten wie Blitzschutz dürfen dabei nicht beschädigt werden, die Vorgaben des Herstellers sind maßgeblich.
Temperatur, Luftfeuchte und Luftführung beeinflussen Verlauf, Trocknung und Haftung des Lacks. Schwankungen führen zu Fehlern wie Läufern, Kochern oder ungleichmäßigem Glanz. Deshalb wird in klimatisierten Hallen lackiert und das Klima während der gesamten Arbeit überwacht und dokumentiert.