Das Wichtigste in Kürze
- Die Reinheitsgrade Sa 1 bis Sa 3 sind in DIN EN ISO 8501-1 mit Fotos und Beschreibungen festgelegt.
- Sa 2½ ist für die meisten Hochleistungsbeschichtungen ausreichend und wirtschaftlich.
- Sa 3 ist vor allem für thermisches Spritzen und besondere Anforderungen nötig.
- Unsichtbare Verunreinigungen wie Salze und Staub werden durch den Reinheitsgrad nicht erfasst und müssen separat geprüft werden.
- Auch Rauheit, Schweißnähte und Kanten gehören zur vollständigen Spezifikation der Oberflächenvorbereitung.
Die beste Beschichtung versagt, wenn der Untergrund nicht stimmt. Erfahrungsgemäß lässt sich ein großer Teil vorzeitiger Beschichtungsschäden auf eine unzureichende Oberflächenvorbereitung zurückführen. Der Reinheitsgrad ist deshalb eine der wichtigsten Angaben jeder Spezifikation. Doch welcher Grad ist der richtige: Sa 2½, wie er in den meisten Leistungsverzeichnissen steht, oder das höhere Sa 3?
Die Entscheidung hat spürbare Folgen für Zeit, Strahlmittelverbrauch und Kosten. Dieser Beitrag erklärt, wie die Reinheitsgrade definiert sind, wann Sa 3 tatsächlich erforderlich ist und welche weiteren Prüfungen dazugehören, damit Ihre Beschichtung dauerhaft haftet.
Wie die Reinheitsgrade definiert sind
Die Reinheitsgrade für gestrahlte Stahloberflächen sind in DIN EN ISO 8501-1 festgelegt. Die Norm beschreibt den visuellen Zustand der Oberfläche nach der Vorbereitung und enthält Referenzfotos für verschiedene Ausgangsrostgrade von A bis D. Die Bewertung erfolgt ohne Vergrößerung, also mit bloßem Auge.
- Sa 1 – leichtes Strahlen: Lose Walzhaut, loser Rost und lose Altbeschichtungen sind entfernt.
- Sa 2 – gründliches Strahlen: Nahezu alle Walzhaut, Rost und Beschichtungen sind entfernt, fest haftende Reste sind zulässig.
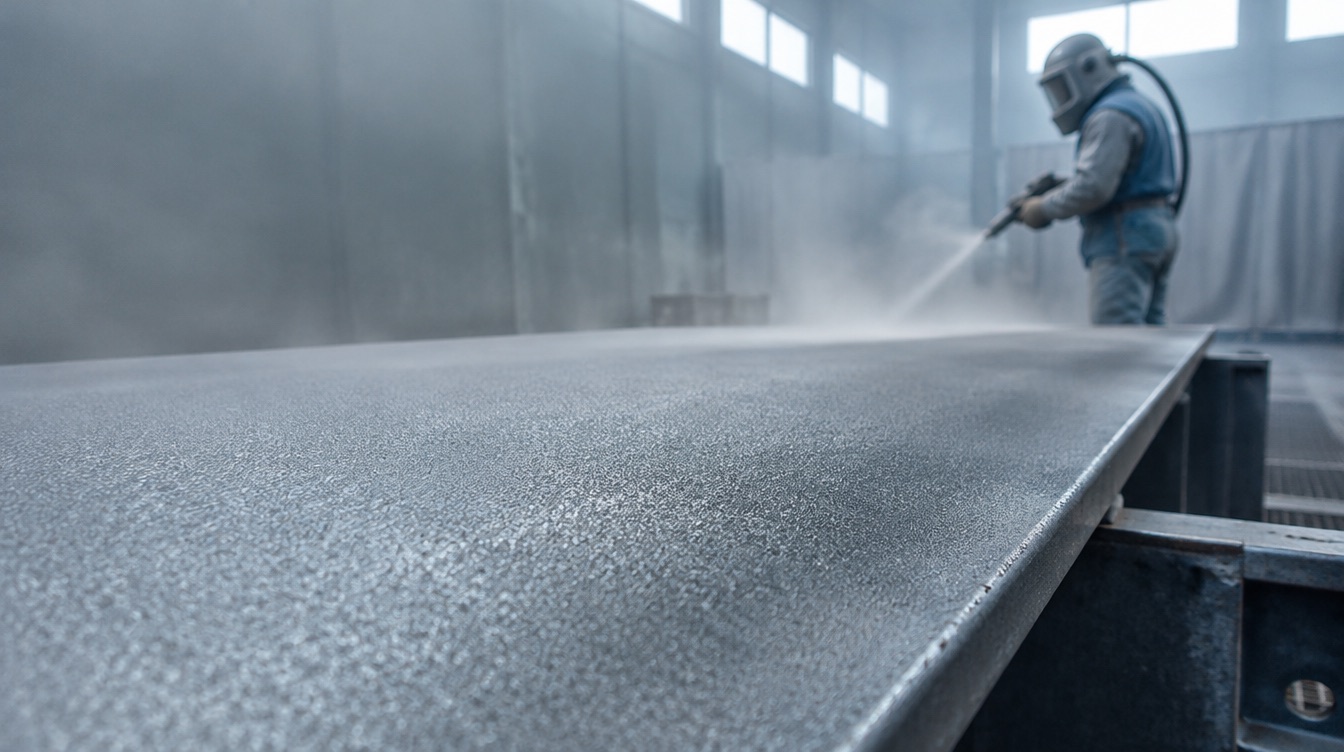
- Sa 2½ – sehr gründliches Strahlen: Walzhaut, Rost und Beschichtungen sind entfernt, verbleibende Spuren sind nur noch als leichte Schattierungen in Form von Flecken oder Streifen sichtbar.
- Sa 3 – Strahlen bis zum visuell reinen Stahl: Die Oberfläche ist frei von sichtbaren Verunreinigungen und hat ein einheitlich metallisches Aussehen.
Neben den Strahlgraden kennt die Norm auch Grade für Hand- und maschinelle Vorbereitung (St 2 und St 3) sowie für Flammstrahlen. Für Hochleistungsbeschichtungen in starken Korrosivitätskategorien kommen diese in der Regel nur für Ausbesserungen in Betracht. Mehr zu den Grundlagen finden Sie im Glossarbeitrag zum Reinheitsgrad Sa 2½ und Sa 3.
Sa 2½: Der bewährte Standard
Für die überwiegende Zahl der Beschichtungssysteme auf Basis von Epoxid, Polyurethan oder Zinkstaub ist Sa 2½ der vorgesehene Vorbereitungsgrad. Auch die Beispielsysteme in DIN EN ISO 12944-5 gehen für hohe Belastungen meist von Sa 2½ aus. Die Gründe sind nachvollziehbar: Der Grad bietet eine sehr gute Haftgrundlage, lässt sich mit üblichem Strahlaufwand zuverlässig erreichen und ist bei der Abnahme gut überprüfbar.
Leichte Schattierungen, die bei Sa 2½ zulässig sind, beeinträchtigen die Haftung moderner Systeme in der Regel nicht, sofern Rauheit und Sauberkeit stimmen. Entscheidend ist, was der Hersteller des Beschichtungsstoffs im technischen Datenblatt fordert. Diese Vorgabe hat Vorrang vor allgemeinen Gewohnheiten.
Wann sich Sa 3 lohnt
Sa 3 erfordert deutlich mehr Strahlzeit, Strahlmittel und Kontrolle. Der Mehraufwand ist dann gerechtfertigt, wenn das Beschichtungsverfahren oder die Belastung einen visuell vollständig reinen Stahl voraussetzt. Typische Fälle sind:
- Thermisches Spritzen von Zink, Aluminium oder deren Legierungen, bei dem die Haftung rein mechanisch erfolgt
- Bestimmte Innenbeschichtungen für Tanks und Behälter mit aggressiven Medien, sofern der Hersteller dies fordert
- Bauteile mit sehr hohen Anforderungen an Haftfestigkeit, etwa bei dauerhafter Immersion oder hoher mechanischer Last
- Spezielle Anwendungen in Luft- und Raumfahrt oder Industrie mit besonders hohen Anforderungen an die Reinheit
Bei großen Flächen und normalen atmosphärischen Belastungen ist Sa 3 dagegen selten wirtschaftlich. Zudem ist der Grad bei hoher Luftfeuchte schwer zu halten, weil frisch gestrahlter Stahl schnell anläuft. Ohne kontrollierte Umgebung ist ein dokumentiertes Sa 3 bis zur Applikation deshalb kaum zu garantieren.
Was der Reinheitsgrad nicht erfasst
Der Reinheitsgrad beschreibt nur, was man sieht. Unsichtbare Verunreinigungen können die Beschichtung genauso gefährden. Deshalb gehört zu einer vollständigen Preparazione della superficie immer auch die Prüfung weiterer Parameter.
Lösliche Salze
Chloride und Sulfate bleiben auch nach dem Strahlen in den Poren des Stahls zurück. Unter der Beschichtung ziehen sie Feuchtigkeit an und können zu osmotischer Blasenbildung führen. Die Probenahme erfolgt nach DIN EN ISO 8502-6 mit der sogenannten Bresle-Methode, die Messung der Leitfähigkeit nach DIN EN ISO 8502-9. Der zulässige Grenzwert wird projektbezogen oder vom Hersteller festgelegt.
Staub
Strahlstaub mindert die Haftung und kann Poren in der Beschichtung verursachen. DIN EN ISO 8502-3 beschreibt ein Klebebandverfahren, mit dem Menge und Partikelgröße bewertet werden. Gründliches Abblasen oder Absaugen nach dem Strahlen ist deshalb Pflicht.
Rauheit
Die Rauheit bestimmt, wie gut sich die Beschichtung mechanisch verankert. DIN EN ISO 8503 beschreibt Vergleichsmuster und Messverfahren für das Rauheitsprofil. Das geforderte Profil hängt vom Beschichtungssystem und der Schichtdicke ab und wird über die Wahl des Strahlmittels gesteuert.
Aufwand realistisch einplanen
Der Unterschied zwischen Sa 2½ und Sa 3 zeigt sich vor allem in der Strahlzeit. Um die letzten Schattierungen zu entfernen, muss jede Fläche mehrfach und langsamer überfahren werden. Das erhöht den Verbrauch an Strahlmittel und Druckluft, verlängert die Belegung von Halle oder Gerüst und erfordert eine engere Überwachung. Wie groß der Mehraufwand im Einzelfall ausfällt, hängt stark vom Ausgangszustand des Stahls ab: Stark verrosteter oder narbiger Stahl lässt sich deutlich schwerer auf Sa 3 bringen als neue Walzware.
Für die Planung bedeutet das: Legen Sie Sa 3 nur dort fest, wo es technisch begründet ist, und beschränken Sie ihn gegebenenfalls auf einzelne Bauteile oder Zonen. Klären Sie außerdem, ob die Umgebungsbedingungen den Grad bis zur Beschichtung sichern können, etwa durch Entfeuchtung oder Beheizung der Einhausung. Andernfalls zahlen Sie für einen Reinheitsgrad, der bis zur Applikation bereits wieder verloren ist.
Schweißnähte, Kanten und Abnahme
Ein gleichmäßiger Reinheitsgrad auf ebenen Flächen ist nur die halbe Miete. Schweißnähte, Brennschnittkanten und Spritzer sind typische Schwachstellen. DIN EN ISO 8501-3 legt dafür eigene Vorbereitungsgrade P1 bis P3 fest. Je höher die Korrosivitätskategorie und die geforderte Schutzdauer, desto höher sollte auch der Vorbereitungsgrad dieser Details sein.
Für eine reibungslose Abnahme empfiehlt sich ein klarer Ablauf:
- Reinheitsgrad, Rauheit, Salz- und Staubgrenzwerte sowie Vorbereitungsgrad nach DIN EN ISO 8501-3 vorab in der Spezifikation festlegen.
- Vor Beginn eine Referenzfläche gemeinsam abnehmen und dokumentieren.
- Klimadaten wie Luftfeuchte, Oberflächentemperatur und Taupunkt laufend messen.
- Jede Fläche vor der Beschichtung prüfen und das Ergebnis protokollieren.
- Zeit zwischen Strahlen und Grundbeschichtung so kurz wie möglich halten.
Fazit
Für die meisten Beschichtungen ist Sa 2½ der richtige und wirtschaftliche Reinheitsgrad. Sa 3 lohnt sich vor allem beim thermischen Spritzen und bei besonderen Anforderungen, die der Hersteller oder die Belastung vorgeben. Mindestens genauso wichtig wie der sichtbare Reinheitsgrad sind Salzgehalt, Staub, Rauheit und die Vorbereitung von Kanten und Schweißnähten. Erst wenn alle Parameter stimmen, kann das Beschichtungssystem seine volle Schutzdauer erreichen.
Sie möchten die Anforderungen an die Oberflächenvorbereitung für Ihr Projekt festlegen oder überprüfen lassen? Sprechen Sie COATER direkt an – wir beraten Sie zur passenden Vorbereitung und zur prüfsicheren Dokumentation.
Häufige Fragen
Kurze Antworten auf die Fragen, die uns zu diesem Thema am häufigsten gestellt werden.
Wir beraten Sie unverbindlich zu Ihrem Projekt – persönlich und fachkundig.
Projekt anfragen+49 (0)40 756 667 32Sa 2,5, korrekt Sa 2½ geschrieben, ist ein Reinheitsgrad nach DIN EN ISO 8501-1 und steht für sehr gründliches Strahlen. Walzhaut, Rost und Altbeschichtungen sind entfernt. Zulässig sind nur noch leichte Schattierungen in Form von Flecken oder Streifen. Es ist der häufigste Vorbereitungsgrad für Hochleistungsbeschichtungen.
Sa 3 ist der höhere Reinheitsgrad, bringt aber nicht in jedem Fall einen messbaren Vorteil. Für viele Beschichtungssysteme ist Sa 2½ ausreichend und wird vom Hersteller so vorgegeben. Sa 3 verursacht deutlich mehr Aufwand und ist bei feuchtem Klima schwer zu halten. Sinnvoll ist er vor allem beim thermischen Spritzen und bei besonderen Anforderungen.
Die Prüfung erfolgt visuell ohne Vergrößerung durch Vergleich mit den Referenzfotos aus DIN EN ISO 8501-1. Dabei wird der Ausgangsrostgrad des Stahls berücksichtigt. Für eine eindeutige Bewertung ist eine gute Beleuchtung wichtig. Ergänzend werden Salzgehalt, Staub und Rauheit nach den einschlägigen Teilen der DIN EN ISO 8502 und 8503 geprüft.
Eine feste Zeitspanne gibt es nicht, entscheidend ist, dass der Reinheitsgrad bis zur Beschichtung erhalten bleibt. Bei hoher Luftfeuchte kann der Stahl bereits nach kurzer Zeit Flugrost bilden. In der Praxis wird deshalb möglichst am selben Tag grundiert. Hat sich Flugrost gebildet, muss die Fläche in der Regel nachgestrahlt werden.
Schweißnähte, Kanten und Spritzer sind häufige Ausgangspunkte für Korrosion. DIN EN ISO 8501-3 definiert für sie die Vorbereitungsgrade P1 bis P3. Je nach Belastung müssen Nähte geglättet, Spritzer entfernt und Kanten gerundet werden. Zusätzlich werden diese Bereiche häufig mit einer Stripe-Coat-Beschichtung vorgestrichen.