REINHEITSGRAD (SA 2½, SA 3)
Glossar · Beschichtung & Korrosionsschutz
Reinheitsgrad (Sa 2½, Sa 3): Maß für die Sauberkeit gestrahlter Stahloberflächen nach DIN EN ISO 8501-1. Sa 2½ bedeutet sehr gründliches Strahlen mit nur noch geringfügigen Rückständen, Sa 3 eine metallisch reine Oberfläche. Der erforderliche Grad hängt vom Beschichtungssystem ab.
Die Norm DIN EN ISO 8501-1 beschreibt Vorbereitungsgrade für unbeschichtete oder vollständig entschichtete Stahloberflächen anhand von Text und fotografischen Vergleichsmustern. Ausgangspunkt sind die Rostgrade A bis D, die den Zustand vor der Bearbeitung beschreiben, von festhaftender Walzhaut bis zu stark narbigem Rost. Daraus ergeben sich die Vorbereitungsgrade nach dem Strahlen sowie nach Hand- und Maschinenentrostung:
- Sa 1: leichtes Strahlen, lose Bestandteile entfernt
- Sa 2: gründliches Strahlen, nahezu alle Beläge entfernt
- Sa 2½: sehr gründliches Strahlen, nur noch leichte Schattierungen
- Sa 3: Strahlen bis zum visuell reinen Stahl mit einheitlich metallischem Aussehen
- St 2 und St 3: Hand- und Maschinenentrostung
Im schweren Korrosionsschutz ist Sa 2½ der übliche Standard. Sa 3 wird für besonders anspruchsvolle Systeme gefordert, etwa für thermisch gespritzte Metallüberzüge oder manche Tankauskleidungen. Wichtig ist, dass die Norm nur die visuelle Reinheit beschreibt. Rauheit, Staub und lösliche Salze werden über DIN EN ISO 8503 und 8502 separat geprüft. Für teilweise beschichtete Altflächen gibt es mit DIN EN ISO 8501-2 eigene Grade, für Kanten und Schweißnähte die Vorbereitungsgrade P1 bis P3 nach DIN EN ISO 8501-3. Ein häufiger Fehler ist eine Ausschreibung mit Sa 2½, ohne Rauheit und Salzgrenzwerte festzulegen. COATER definiert Reinheitsgrad und begleitende Prüfungen passend zum Beschichtungssystem.
Häufige Fragen: Reinheitsgrad (Sa 2½, Sa 3)
Antworten auf typische Fragen von Einkäufern, Planern und Werften rund um Reinheitsgrad (Sa 2½, Sa 3).
Wir beraten Sie unverbindlich zu Ihrem Projekt – persönlich und fachkundig.
Projekt anfragen+49 (0)40 756 667 32Bei Sa 2½ sind Walzhaut, Rost und Beschichtungen so weit entfernt, dass nur noch leichte, fleckige oder streifige Schattierungen sichtbar sind. Bei Sa 3 muss die Oberfläche ein einheitlich metallisches Aussehen ohne jegliche Rückstände haben. Sa 3 erfordert deutlich mehr Strahlzeit und Aufwand. Gefordert wird er nur, wenn das Beschichtungssystem es tatsächlich verlangt, etwa bei thermischem Spritzen.
Für kleinere Ausbesserungen, schwer zugängliche Stellen oder Instandsetzungen, bei denen Strahlen nicht möglich ist, kann St 3 akzeptabel sein. Die Haftung und Schutzwirkung der meisten Hochleistungssysteme ist auf einem solchen Untergrund aber geringer. Häufig werden dann oberflächentolerante Beschichtungsstoffe eingesetzt. Für Neubauten und hohe Korrosivitätskategorien bleibt ein gestrahlter Untergrund in der Regel die Voraussetzung.
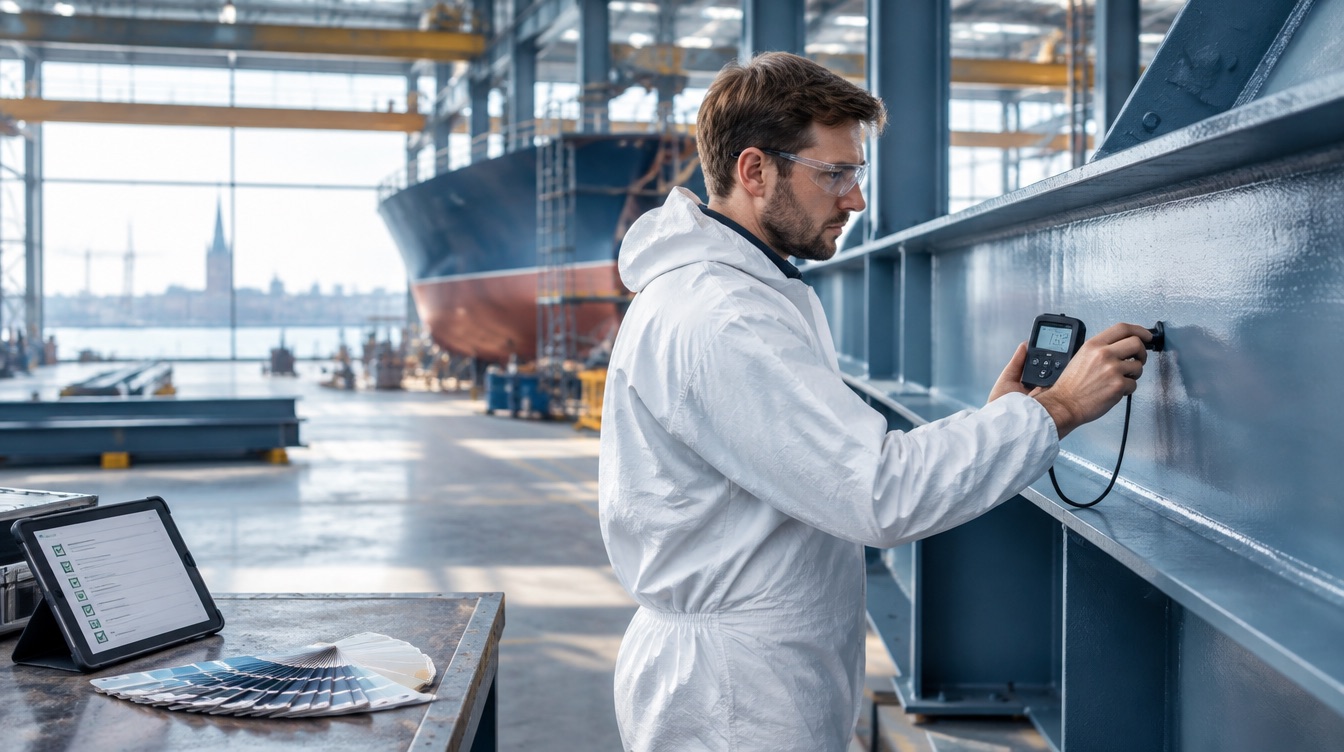
Der Reinheitsgrad wird visuell durch Vergleich der Fläche mit den fotografischen Mustern der DIN EN ISO 8501-1 beurteilt. Dabei muss der Rostgrad des Ausgangszustands berücksichtigt werden, denn die Vergleichsbilder sind je Rostgrad unterschiedlich. Die Prüfung sollte bei ausreichender Beleuchtung und vor dem Auftrag der Grundbeschichtung erfolgen. Ergänzend werden Staub, Salze und Rauheit nach den jeweiligen Normen geprüft und dokumentiert.