Das Wichtigste in Kürze
- Strahlarbeiten in der Halle bieten kontrollierte Bedingungen, hohe Flächenleistung und eine gleichmäßige Qualität.
- Strahlarbeiten vor Ort sind unverzichtbar, wenn Bauteile fest eingebaut, zu groß oder nicht transportfähig sind.
- Für die Entscheidung zählen Bauteilgröße, Transport, Demontageaufwand, Umweltauflagen, Klima und Zeitplan.
- Unabhängig vom Ort gelten dieselben Qualitätsanforderungen an Reinheitsgrad, Rauheit und Sauberkeit der Oberfläche.
- Häufig ist eine Kombination sinnvoll: Vorbereitung und Beschichtung in der Halle, Ausbesserung nach der Montage vor Ort.
Ohne saubere Oberfläche kein dauerhafter Korrosionsschutz. Strahlarbeiten sind deshalb bei fast jedem Beschichtungsprojekt ein zentraler Arbeitsschritt. Doch bevor das erste Strahlmittel fliegt, steht eine grundlegende Frage: Wird das Bauteil in einer Strahlhalle bearbeitet oder kommt die Strahltechnik zum Bauteil?
Die Antwort hat großen Einfluss auf Kosten, Termine, Qualität und Umweltauflagen. In diesem Beitrag vergleichen wir beide Wege, zeigen die wichtigsten Entscheidungskriterien und erklären, warum in vielen Projekten eine Kombination am besten funktioniert.
Warum Strahlen die Grundlage jeder Beschichtung ist
Beim Strahlen wird ein Strahlmittel mit hoher Geschwindigkeit auf die Oberfläche geschleudert. Dabei werden Rost, Walzhaut, alte Beschichtungen und Verunreinigungen entfernt. Gleichzeitig entsteht ein Rauheitsprofil, in dem sich die Beschichtung mechanisch verankern kann.
Die Anforderungen an das Ergebnis sind in Normen festgelegt. Der Reinheitsgrad wird nach DIN EN ISO 8501-1 beurteilt, zum Beispiel Sa 2½ oder Sa 3. Die Vorbereitung von Schweißnähten, Kanten und anderen Fehlstellen beschreibt DIN EN ISO 8501-3. Das Rauheitsprofil wird nach DIN EN ISO 8503 bewertet, Staub und lösliche Salze nach den entsprechenden Teilen der DIN EN ISO 8502. Diese Anforderungen gelten unabhängig davon, ob in der Halle oder vor Ort gestrahlt wird.
Strahlarbeiten in der Halle: Kontrolle und Effizienz
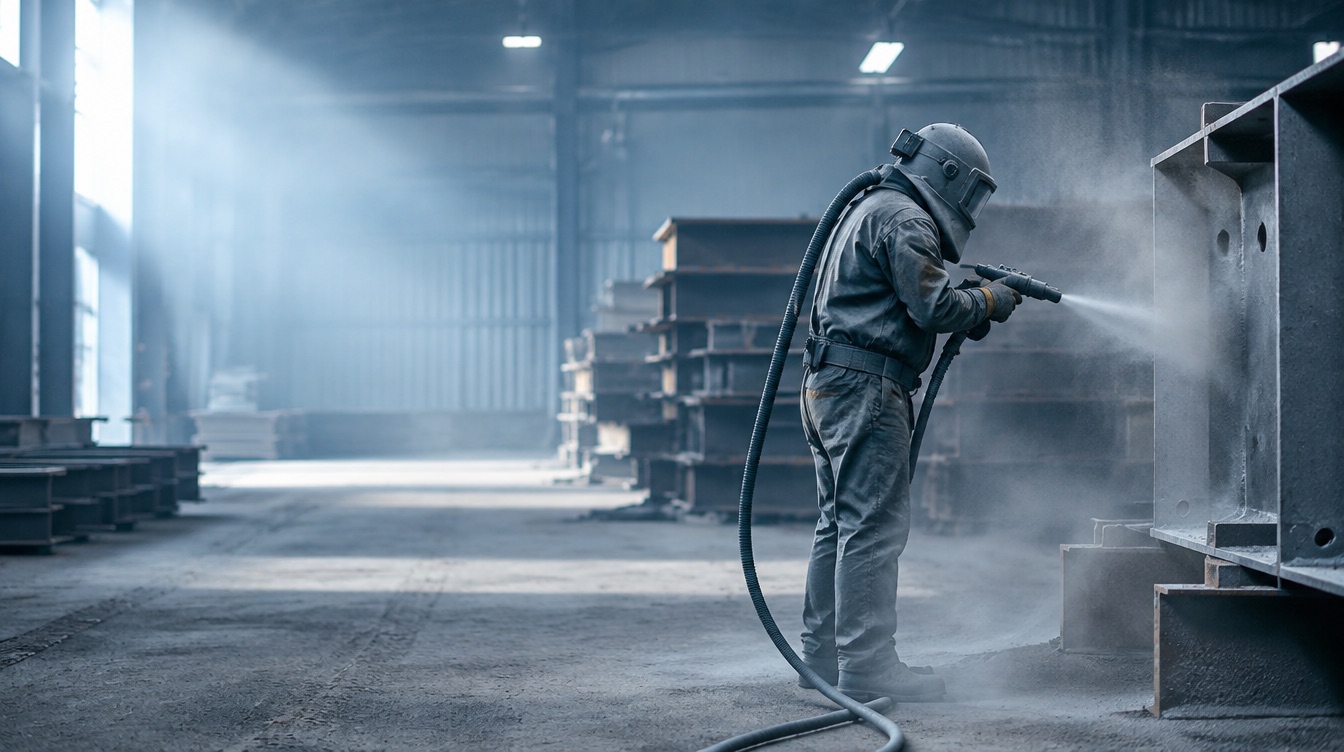
In einer Strahlhalle oder Strahlkabine herrschen kontrollierte Bedingungen. Temperatur, Luftfeuchte, Beleuchtung und Absaugung sind auf die Arbeiten ausgelegt. Das wirkt sich direkt auf Qualität und Produktivität aus.
Die wichtigsten Vorteile im Überblick:
- gleichbleibende Klimabedingungen, unabhängig von Wetter und Jahreszeit
- hohe Flächenleistung durch leistungsfähige Anlagen und gute Zugänglichkeit
- Strahlmittelrückgewinnung und -aufbereitung, was Abfall und Kosten reduziert
- geringere Emissionen in die Umgebung durch geschlossene Räume und Filteranlagen
- kurze Wege zur Beschichtung, sodass gestrahlte Flächen zügig grundiert werden können
Bei Neubauteilen aus dem Stahlbau ist die Halle deshalb oft die erste Wahl. Träger, Stützen, Bleche und Baugruppen werden nach der Fertigung gestrahlt und beschichtet und gelangen fertig auf die Baustelle. Auch demontierbare Anlagenteile oder Komponenten aus dem Maschinenbau lassen sich so effizient bearbeiten.
Grenzen der Halle
Die Halle hat aber auch Grenzen. Bauteile müssen transportfähig sein und in die Halle passen. Bei sehr großen Komponenten, festen Bauwerken oder Anlagen, die nicht demontiert werden können, scheidet dieser Weg aus. Zudem entstehen Kosten und Risiken durch Transport, Kranarbeiten und mögliche Transportschäden an der frischen Beschichtung.
Strahlarbeiten vor Ort: Flexibel, aber anspruchsvoll
Viele Projekte lassen sich nur vor Ort umsetzen. Brücken, Stahlwasserbauten, Tanks, Hallentragwerke, Schiffe im Dock oder Industrieanlagen können nicht einfach in eine Halle gebracht werden. Hier kommt die Strahltechnik zum Bauwerk.
Vor Ort ergeben sich besondere Anforderungen:
- Einhausung des Arbeitsbereichs, um Umgebung, Verkehr und Nachbarn vor Staub und Strahlmittel zu schützen
- Absaugung und Filtertechnik, häufig mit Unterdruck in der Einhausung
- Klimatisierung durch Entfeuchtung und Beheizung, um Taupunktprobleme zu vermeiden
- Gerüste oder Hubarbeitsbühnen für den Zugang zu allen Flächen
- Logistik für Strahlmittel, Kompressoren, Strom und Entsorgung
Diese Maßnahmen erhöhen den Aufwand pro Quadratmeter. Gleichzeitig entfallen Demontage, Transport und Wiedermontage. Für Bauwerke im Bestand ist die Vor-Ort-Ausführung daher meist die einzige realistische Lösung. Mehr zu typischen Einsatzfeldern im Bestand finden Sie unter Infrastruktur und Stahlbau.
Alternative Verfahren vor Ort
Nicht immer ist klassisches Druckluftstrahlen vor Ort möglich oder sinnvoll. Je nach Umgebung kommen Vakuumstrahlen mit direkter Absaugung, Hochdruckwasserstrahlen oder mechanische Verfahren zum Einsatz. Sie reduzieren Staub und Abfall, erreichen aber nicht immer dieselbe Flächenleistung oder dasselbe Rauheitsprofil. Welches Verfahren passt, hängt vom geforderten Reinheitsgrad und von den Auflagen am Standort ab. Hochdruckwasserstrahlen etwa entfernt Beschichtungen und lösliche Salze sehr wirksam, erzeugt aber kein neues Rauheitsprofil. Es eignet sich daher vor allem dort, wo ein vorhandenes Profil erhalten bleibt oder ein oberflächentolerantes System folgt.
Die wichtigsten Entscheidungskriterien
Welcher Weg für Ihr Projekt der richtige ist, lässt sich anhand weniger Fragen gut eingrenzen:
| Kriterium | Eher Halle | Eher vor Ort |
|---|---|---|
| Bauteilgröße und Gewicht | transportfähig, passt in die Halle | sehr groß, schwer oder fest eingebaut |
| Projektphase | Neubau, Vorfertigung | Instandsetzung, Sanierung im Bestand |
| Demontageaufwand | gering | hoch oder technisch nicht möglich |
| Witterung und Termin | unabhängig von Wetter und Jahreszeit | Klimatechnik und Wetterfenster nötig |
| Umweltauflagen | zentral über Hallentechnik erfüllt | individuelle Einhausung und Genehmigungen |
| Schutz nach der Beschichtung | Transport- und Montageschäden möglich | keine Transportschäden, Arbeiten am Endort |
Neben diesen Kriterien spielen auch Zeitplan und Nutzungsanforderungen eine Rolle. Muss eine Anlage weiterlaufen oder eine Brücke befahrbar bleiben, beeinflusst das die Wahl von Verfahren, Abschnitten und Arbeitszeiten erheblich. Auch Lärmschutz spielt vor Ort eine Rolle, etwa in Wohngebieten oder bei Arbeiten in der Nacht.
Die Kombination: Das Beste aus beiden Welten
In vielen Projekten wird nicht entweder oder entschieden, sondern kombiniert. Ein typisches Vorgehen im Stahlbau sieht so aus: Bauteile werden in der Halle gestrahlt und mit Grund- und Zwischenbeschichtung versehen. Nach der Montage werden Verbindungsstellen, Schweißnähte und Transportschäden vor Ort vorbereitet und ausgebessert. Die Deckbeschichtung folgt je nach Anforderung in der Halle oder nach der Montage auf der Baustelle.
So profitieren Sie von der Effizienz und Qualität der Hallenarbeit und behalten trotzdem die Flexibilität für Arbeiten am Endort. Entscheidend ist, dass die Schnittstellen klar geregelt sind. Dazu gehören abgestimmte Materialien, definierte Überarbeitungsintervalle und eine eindeutige Verantwortlichkeit für Ausbesserungen.
Qualität sichern, egal wo gestrahlt wird
Ob in der Halle oder vor Ort: Der Erfolg der Beschichtung hängt an der Qualität der vorbereiteten Oberfläche. Deshalb sollten vor jedem Beschichtungsauftrag folgende Prüfungen stattfinden:
- Sichtprüfung des Reinheitsgrads anhand von Vergleichsmustern nach DIN EN ISO 8501-1
- Bewertung der Rauheit mit Rauheitsvergleichsmustern oder Messgeräten nach DIN EN ISO 8503
- Prüfung auf Staub, etwa mit dem Klebebandtest nach DIN EN ISO 8502-3
- bei Bedarf Bestimmung löslicher Salze nach dem Bresle-Verfahren aus DIN EN ISO 8502-6 und -9
- Messung von Klimawerten und Abstand zum Taupunkt
Gestrahlte Flächen sollten möglichst zeitnah beschichtet werden. Vor allem vor Ort bei wechselnder Luftfeuchte kann sich auf blankem Stahl schnell Flugrost bilden. Eine gute Abstimmung zwischen Strahl- und Beschichtungsteam ist daher entscheidend. Weitere Informationen zu Verfahren und Anforderungen finden Sie unter تحضير السطح.
Fazit
Strahlarbeiten in der Halle bieten kontrollierte Bedingungen, hohe Effizienz und gleichmäßige Qualität. Strahlarbeiten vor Ort sind unverzichtbar, wenn Bauteile fest eingebaut oder zu groß für den Transport sind. Welche Variante sich lohnt, entscheiden Bauteilgröße, Projektphase, Demontageaufwand, Termin und Umweltauflagen. Häufig ist eine durchdachte Kombination aus beiden Wegen die wirtschaftlichste und technisch beste Lösung.
Sie möchten für Ihr Projekt klären, ob Strahlarbeiten in der Halle, vor Ort oder kombiniert sinnvoll sind? COATER unterstützt Sie bei Planung, Verfahrenswahl und Ausführung. Sprechen Sie uns für eine erste Einschätzung an.
Häufige Fragen
Kurze Antworten auf die Fragen, die uns zu diesem Thema am häufigsten gestellt werden.
Wir beraten Sie unverbindlich zu Ihrem Projekt – persönlich und fachkundig.
Projekt anfragen+49 (0)40 756 667 32Pro Quadratmeter ist die Halle häufig effizienter, weil Klima, Zugang und Strahlmittelrückgewinnung optimal sind. Allerdings kommen Kosten für Demontage, Transport und Wiedermontage hinzu. Bei fest eingebauten oder sehr großen Bauteilen kann die Vor-Ort-Ausführung insgesamt wirtschaftlicher sein. Entscheidend ist der Vergleich der Gesamtkosten.
Der Reinheitsgrad wird nach DIN EN ISO 8501-1 beurteilt, die Vorbereitung von Schweißnähten und Kanten nach DIN EN ISO 8501-3. Die Rauheit wird nach DIN EN ISO 8503 bewertet. Für Staub und lösliche Salze gibt es Prüfverfahren in den Teilen der DIN EN ISO 8502. Diese Anforderungen gelten für Halle und Baustelle gleichermaßen.
Der Arbeitsbereich wird eingehaust und meist mit einer Absaugung unter Unterdruck gesetzt. Dadurch gelangen Staub und Strahlmittel nicht nach außen. Je nach Standort kommen staubarme Verfahren wie Vakuumstrahlen oder Hochdruckwasserstrahlen hinzu. Abfälle werden gesammelt und fachgerecht entsorgt.
Blanker Stahl kann bei Feuchtigkeit schnell Flugrost ansetzen. Dann entspricht die Oberfläche nicht mehr dem geforderten Reinheitsgrad und muss erneut vorbereitet werden. Deshalb werden gestrahlte Flächen möglichst zeitnah grundiert. Die zulässige Wartezeit hängt von Klima und Spezifikation ab.
Ja, das ist in vielen Projekten sogar der Regelfall. Bauteile werden in der Halle vorbereitet und beschichtet, nach der Montage folgen Ausbesserungen und gegebenenfalls die Deckbeschichtung vor Ort. Wichtig sind abgestimmte Materialien und klar geregelte Schnittstellen. So verbindet man Effizienz mit Flexibilität.